

Endüstriyel ısı transferi alanında, kabuk ve tüp ısı eşanjörleri, iki sıvı arasında termal enerjinin verimli değişimini kolaylaştıran saplar olarak durur. Kabuk ve tüp ısı eşanjörlerinin önde gelen bir tedarikçisi olarak, tüpler ve tüp tabakaları arasındaki bağlantının bu temel cihazların genel performansında ve güvenilirliğinde oynadığı kritik rolüne ilk elden tanık oldum. Bu blog yazısında, tüp tabakalarına sabitlemek, avantajlarını, sınırlamalarını ve uygulamalarını keşfetmek için kullanılan çeşitli yöntemleri inceleyeceğim.
Kabuk ve tüp ısı eşanjörlerinin temellerini anlamak
Tüp - tüp tabakası sabitleme yöntemlerine dalmadan önce, bir kabuk ve tüp ısı eşanjörünün temel yapısını kısaca özetleyelim. Büyük bir silindirik damar olan bir kabuktan ve kabuğun içine yerleştirilmiş bir tüp demetten oluşur. Bir sıvı tüplerden (tüp - yan sıvı) akarken, diğeri kabuk içindeki tüplerin dışına akar (kabuk - yan sıvı). Tüp tabakaları, kabuğun her ucunda tüpleri yerinde tutan ve tüp yan ve kabuk yan sıvılarını ayıran düz plakalardır.
Tüp tüp tabakalarına sabitleme yöntemleri
1. Mekanik genişleme
Mekanik genişleme, tüp tabakalarına sabitlemek için en yaygın kullanılan yöntemlerden biridir. Bu işlemde, tüpe özel bir araç yerleştirilir ve tüp tüp tabakası arayüzündeki tüp çapını genişletir. Bu genişleme, tüp ve tüp tabakası arasında sıkı bir mekanik bağ oluşturur.
Avantajlar:
- Maliyet - Etkili: Kaynak çubukları gibi ek malzemeler gerektirmediğinden, diğer bazı yöntemlere kıyasla nispeten ucuzdur.
- Hızlı kurulum: İşlem nispeten hızlı bir şekilde gerçekleştirilebilir ve ısı eşanjörünün genel üretim süresini azaltır.
- Çok çeşitli malzemeler için iyi: Karbon çeliği, paslanmaz çelik ve bakır gibi metaller dahil olmak üzere çeşitli tüp ve tüp tabaka malzemeleri ile kullanılabilir.
Sınırlamalar:
- Sınırlı güç: Mekanik genişleme ile oluşturulan bağ gücü, yüksek basınç veya yüksek sıcaklık uygulamaları için yeterli olmayabilir.
- Sızıntı potansiyeli: Zamanla, termal döngü veya titreşim nedeniyle, mekanik bağ gevşeyebilir ve tüp ve tüp tabakası arasında potansiyel sızıntıya yol açabilir.
2. Kaynak
Kaynak, tüp tabakalarına tüp birleştirmek için bir başka popüler yöntemdir. Bu bağlamda kullanılan manuel ark kaynağı, gaz tungsten ark kaynağı (GTAW) ve gaz metal ark kaynağı (GMAW) gibi farklı kaynak teknikleri türleri vardır.
Avantajlar:
- Yüksek güç: Kaynaklı eklemler, tüp ve tüp tabakası arasında çok güçlü bir bağlantı sağlar, bu da onları yüksek basınç ve yüksek sıcaklık uygulamalarına uygun hale getirir.
- Sızıntı - Sıkışma: Kaynaklı eklemler genellikle çok sızdırmaz - sıkıdır, bu da sıvı sızıntısının önemli sorunlara neden olabileceği uygulamalar için çok önemlidir.
- Uzun vadeli güvenilirlik: Kaynaklı bağlantılar, mekanik olarak genişletilmiş eklemlere kıyasla termal döngü ve titreşime daha dayanıklıdır.
Sınırlamalar:
- Yüksek maliyet: Kaynak, üretim maliyetini artıran yetenekli emek ve özel ekipman gerektirir.
- Isı - Etkilenen Bölge: Kaynak işlemi, tüp ve tüp tabakasında o bölgedeki malzeme özelliklerini etkileyebilecek ısıdan etkilenen bir bölge oluşturabilir.
- Onarılması zor: Kaynaklı bir eklem başarısız olursa, daha zor ve zaman olabilir - mekanik olarak genişletilmiş bir ekleme kıyasla onarım için tüketme.
3. Kehrelendirme
Destekleme, bunları bir araya getirmek için taban metallerinden (tüp ve tüp tabakası) daha düşük bir erime noktasına sahip bir dolgu metali kullanmayı içerir. Dolgu metali, tüp ve tüp tabakası arasındaki ekleme eriyen ve eklem içine akana kadar ısıtılır ve katılaştığında güçlü bir bağ oluşturur.
Avantajlar:
- Farklı malzemeler için iyi: Dolgu metali her iki malzemede iyi ıslatma özelliklerine sahip olduğu sürece, farklı malzemelerden yapılmış tüpler ve tüp tabakaları birleştirmek için lehimleme kullanılabilir.
- Düşük ısı girişi: Kaynak ile karşılaştırıldığında, lehimleme daha düşük bir ısı girişi gerektirir, bu da baz metallerde bozulma ve hasar riskini azaltır.
- Tek tip eklem mukavemeti: Kestik eklemler tipik olarak diğer bazı birleştirme yöntemlerine kıyasla daha düzgün bir mukavemet dağılımına sahiptir.
Sınırlamalar:
- Kaynaktan daha düşük mukavemet: Tarifli derzlerin bağ mukavemeti genellikle yüksek stres uygulamalarında kullanımlarını sınırlayabilen kaynaklı eklemlerden daha düşüktür.
- Dolgu Metal Seçimi: Tüp ve tüp tabakası malzemeleriyle uyumlu özelliklere sahip olması gerektiğinden, doğru dolgu metalini seçmek çok önemlidir.
- Korozyon potansiyeli: Dolgu metali çalışma ortamı ile uyumlu değilse, eklemin bütünlüğünü tehlikeye atabilecek korozyona eğilimli olabilir.
4. Kombinasyon yöntemleri
Bazı durumlarda, en iyi sonuçları elde etmek için yukarıdaki yöntemlerin bir kombinasyonu kullanılır. Örneğin, mekanik genişlemeyi tüp tüp tabakası ekleminde bir ışık kaynağı veya lehh izleyebilir. Bu kombinasyon, genişlemenin başlangıç mekanik stabilitesini ve ek mukavemet ve sızıntı - kaynak veya lehimleme sıkılığını sağlayabilir.
Sabitleme yöntemi seçimini etkileyen faktörler
Tüp tabakalarına tüpleri sabitlemek için bir yöntem seçerken, çeşitli faktörlerin dikkate alınması gerekir:
- Çalışma koşulları: Yüksek basınç, yüksek sıcaklık veya aşındırıcı ortamlar, kaynak gibi daha güçlü ve daha dirençli bir eklem gerektirecektir.
- Malzeme uyumluluğu: Tüpler ve tüp tabakaları için malzeme seçimi, farklı sabitleme yöntemlerinin uygunluğunu etkileyecektir. Örneğin, bazı malzemelerin kaynaklanması veya lehimlenmesi zor olabilir.
- Maliyet: Üretim maliyeti her zaman önemli bir husustur. Maliyet önemli bir faktörse, mekanik genişleme tercih edilen seçim olabilir.
- Tasarım Gereksinimleri: Tüp çapı, tüp perdesi ve tüp tabakası kalınlığı dahil olmak üzere ısı eşanjörünün tasarımı da sabitleme yöntemi seçimini etkileyebilir.
Kabuk ve Tüp Isı Eşanjörü Tedarikçisi Olarak Tekliflerimiz
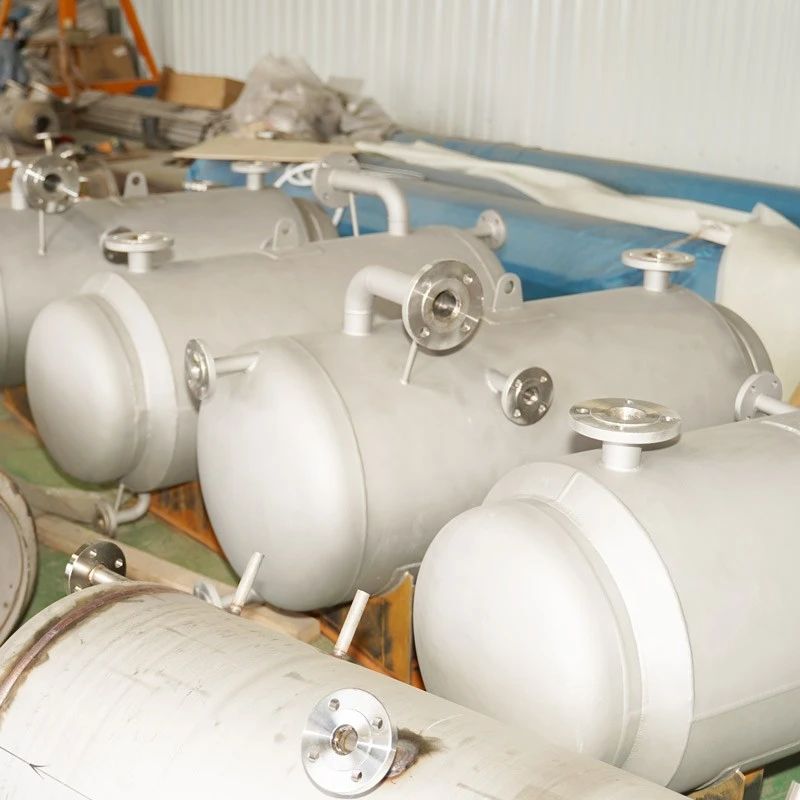
Kabuk ve tüp ısı eşanjörlerinin önde gelen bir tedarikçisi olarak, müşterilerimizin farklı ihtiyaçlarını karşılamak için çok çeşitli ürünler sunuyoruz. BizimPaslanmaz çelik tüp ve kabuk ısı eşanjörüyüksek oranda korozyona karşı dirençlidir, bu da kimyasal, gıda ve farmasötik endüstrilerdeki uygulamalar için uygun hale getirir. .Metalik kabuk ve tüp ısı eşanjörüMükemmel ısı transfer performansı ve dayanıklılığı sağlar ve belirli gereksinimlere göre farklı tüp - tüp tabakası sabitleme yöntemleri ile özelleştirilebilir. BizimEndüstriyel kabuk ve tüp ısı eşanjörüGüvenilir çalışma sağlamak için yüksek kaliteli tüp - tüp sayfası bağlantılarına sahip ağır hizmet endüstriyel uygulamaları için tasarlanmıştır.

Tedarik ve danışma için bizimle iletişime geçin
Bir kabuk ve tüp ısı eşanjörü için pazardaysanız veya tüp - tüp sayfası sabitleme yöntemleri hakkında herhangi bir sorunuz varsa, bize ulaşmanızı öneririz. Uzman ekibimiz, özel uygulamanız için doğru ısı eşanjörünü ve en uygun tüp - tüp sayfası sabitleme yöntemini seçmenize yardımcı olmaya hazırdır. Standart bir ürüne veya özel tasarlanmış bir çözüme ihtiyacınız olsun, ihtiyaçlarınızı karşılayacak deneyim ve kaynaklara sahibiz.
Referanslar
- Incopera, FP ve DeWitt, DP (2002). Isı ve kütle transferinin temelleri. Wiley.
- Hewitt, GF, Shires, GL ve Bott, TR (1994). Isı transferi işlem. CRC Press.
- Green, DW ve Perry, Rh (2007). Perry'nin Kimya Mühendisleri El Kitabı. McGraw - Hill.